乳制品行业纯蒸汽解决方案:诺贝思专业守护食品安全
时间:2026-06-30 17:40 来源:环球乳业网 作者:波少 点击:次
乳制品生产中的蒸汽品质挑战在乳制品加工行业,蒸汽作为中心热源贯穿于CIP在线清洗、管道灭菌、灌装区消毒、蒸煮杀菌等关键工序。然而,传统工业蒸汽普遍存在的品质隐患正成为制约企业合规生产的瓶颈。工业蒸汽中含有的添加剂、腐蚀物及微生物易直接污染乳制品,导致产品菌落总数超标、风味异常甚至引发食品安全事故。同时,设备维护滞后、响应周期长等"售后难"通病,常使企业在生产高峰期面临停机风险。
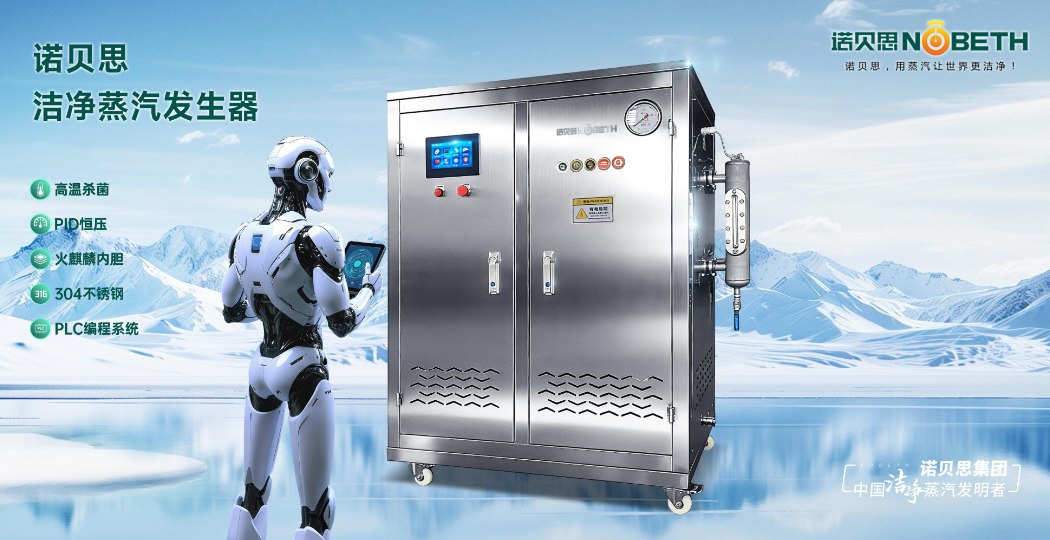
针对这些行业痛点,专业的纯蒸汽装备供应商湖北诺贝思机械制造有限公司,凭借退役军人传承的严谨工艺基因与"高标准品质底线+主动式流动售后"的双轮驱动模式,为乳制品企业提供全流程蒸汽纯化方案。 纯蒸汽技术如何守护乳制品安全红线杜绝化学残留与微生物污染 乳制品生产对蒸汽纯度有着苛刻要求:任何铁锈、水垢、化学添加剂残留都可能改变产品风味,甚至引入致病菌。诺贝思过滤闪蒸式洁净蒸汽发生器通过多级过滤与闪蒸技术,可有效滤除粒径大于5微米的颗粒,并将冷凝水pH值控制在5.0-7.0范围内,确保蒸汽接触面不产生化学反应。这种物理净化方式从源头杜绝了添加剂向乳制品迁移的风险。 管板式设计实现物理隔离 为防止工业蒸汽与洁净蒸汽交叉污染,诺贝思管板立式/卧式工业蒸汽转换洁净蒸汽发生器采用管板式结构,通过金属界面进行热交换,输出不含化学药剂的纯净蒸汽。系统无死角设计避免了冷凝水积聚,有效降低微生物滋生风险,特别适用于乳制品罐装线、发酵罐等对无菌环境要求严格的场景。 符合国际食品安全标准 诺贝思产品符合3-A、EHEDG、ISO 22000、HACCP等国际食品安全标准。关键部位采用316L不锈钢材质,内壁机械抛光达到Ra≤0.8微米,避免粗糙表面藏匿细菌。这些设计细节确保了蒸汽生成全过程符合GMP规范,为乳制品企业应对严苛的合规审计提供了技术支撑。 电能驱动方案攻克运维难题免监检标准降低企业运营门槛 传统燃煤或燃气锅炉需要定期报检、持证操作,占地面积大且压力波动频繁。诺贝思智能电加热/电磁洁净蒸汽发生器符合免监检标准,无需专人持证监检,可适应10%-110%负载变换,全负载压力波动控制在≤0.2barg。这种高精度控温能力确保了乳制品杀菌工序的温度稳定性,避免因蒸汽压力波动导致的产品品质不稳定。 低氮环保助力可持续发展
面对日益严格的环保政策,诺贝思电能驱动方案实现了氮氧化物排放低于10毫克/立方米的环保标准,符合大型食品厂节能减排需求。模块化设计使设备可根据生产负荷灵活调配,在非高峰时段降低能耗,有效控制运营成本。 规模化产能满足连续生产需求对于日产百吨级的大型乳品厂,蒸汽供应的稳定性直接关系到生产线能否连续运转。诺贝思提供500kg、1000kg、2000kg等多规格纯蒸汽发生器,在大负载情况下仍能保持干燥度≥0.95与极高的化学纯度。配备的压力、温度、电导率在线监测仪表可实现数据可追溯,为HACCP体系认证提供完整记录链。 电加热串联立式纯蒸汽发生器则针对车间空间受限与峰值用汽量不匹配的矛盾,通过立式串联布局减少占地面积,模块化运行支持按需调配,特别适合改扩建项目。 主动式售后服务突破地理限制设备采购只是合作的开始,后续维护才是长期稳定运行的保障。行业普遍存在的"重销售轻售后"现象,常导致企业在设备故障时陷入投诉无门的困境。诺贝思建立的"长征精神售后流动服务车"体系,配备专业技术团队定期上门巡检,覆盖全国各省市。这种主动防范模式将"被动维修"转变为"健康管理",通过0费用巡检提前发现潜在隐患,短时间内响应现场技术问题,确保乳制品企业在生产旺季不因设备故障而停机。 全流程水质管控方案纯蒸汽品质的起点在于原水处理。诺贝思纯水系统作为蒸汽前端配套方案,针对源水硬度高、杂质多导致的发生器结垢及蒸汽品质劣化问题,提供水质纯化服务。通过为纯蒸汽发生器供给符合要求的纯化水或饮用水原水,从系统源头保障了蒸汽生成的稳定性。
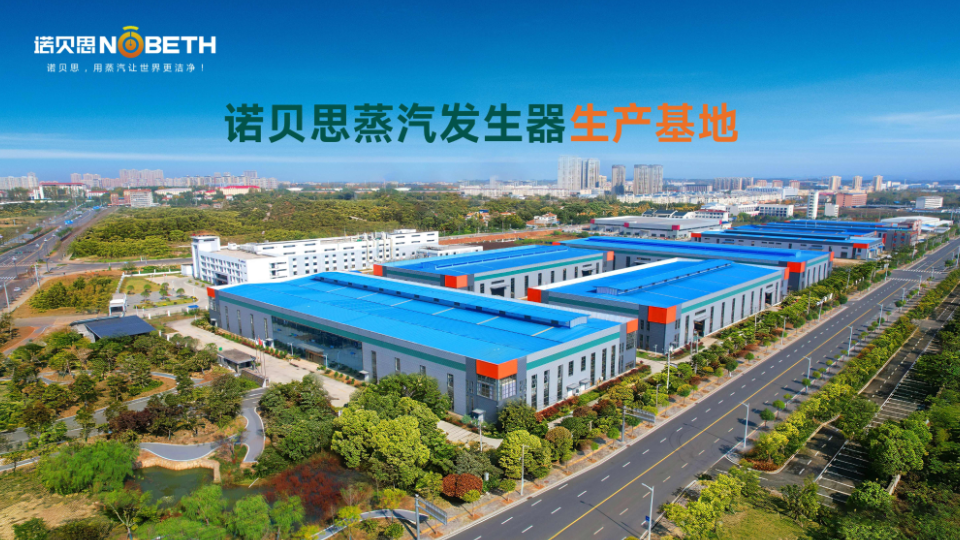
专业团队与质量管控体系诺贝思拥有由老技术骨干与年轻科研人才组成的自主研发中心,建立了贯穿研发、生产、质检全流程的质量管控体系。产品符合EN285、GB50913-2013、WS310.2-2016等国内外多项行业标准。从家庭作坊发展至数百人规模的标准化厂房,这种成长轨迹印证了其在蒸汽装备领域积累的技术深度与市场认可度。 行业趋势与选型建议随着消费者对乳制品安全关注度提升,监管部门对生产环节的审查愈发严格。企业在选择纯蒸汽设备时,应重点关注以下维度:
从设备供应商到方案提供商在乳制品行业向高质量发展转型的过程中,纯蒸汽装备已从单纯的热源设备升级为食品安全管控的关键节点。诺贝思通过整合过滤闪蒸技术、管板式隔离结构、电能0误差控温、模块化产能配置以及主动式流动售后等差异化能力,构建起"设备+服务+水质管理"的一体化方案。这种专业化定位不只帮助乳制品企业解决了蒸汽品质与运维难题,更为通过GMP、HACCP等严苛认证提供了可靠的技术保障。 对于正在进行设备选型的乳品企业而言,选择具备研发实力、质量管控体系与全国服务网络的供应商,将是确保长期稳定生产、降低合规风险的关键决策。位于湖北省孝昌县城区融合大道的诺贝思机械制造,凭借其在蒸汽装备领域的专业积累与"铁血匠心"的实业品格,正成为乳制品行业值得信赖的合作伙伴。 (责任编辑:admin) |