乳制品行业纯蒸汽方案:诺贝思如何攻克食品安全与合规难题
时间:2026-06-30 17:40 来源:环球乳业网 作者:波少 点击:次
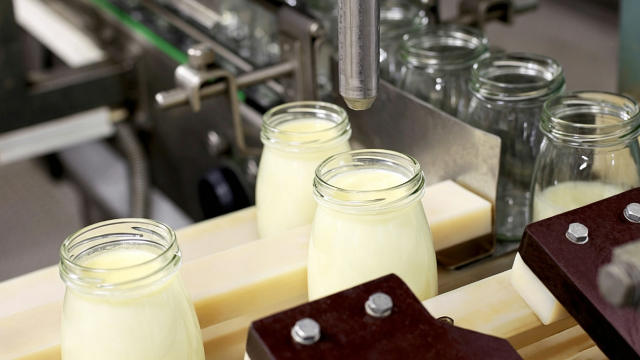
乳制品行业对纯蒸汽的刚性需求在乳制品加工领域,蒸汽不只是热能载体,更是直接接触产品的关键介质。从原料奶的巴氏杀菌、UHT超高温瞬时灭菌,到灌装管道的CIP在线清洗、发酵罐的高温消毒,每个环节都要求蒸汽必须达到食品级纯净标准。若蒸汽中残留铁锈、水垢、化学添加剂或微生物,将直接污染乳制品,导致产品菌落总数超标、风味异常,甚至引发食品安全事故,使企业面临召回损失和监管处罚。 当前乳制品行业面临三大中心挑战:品质合规压力——需符合ISO 22000、HACCP等国际标准,任何蒸汽杂质都可能导致审计失败;生产连续性要求——大型乳企日处理鲜奶数百吨,蒸汽供应不能中断且品质需持续稳定;运维成本控制——传统锅炉需专人持证操作、定期报检,增加人力与时间成本。这些痛点倒逼企业寻找既能保障蒸汽纯度,又能简化运维的专业解决方案。
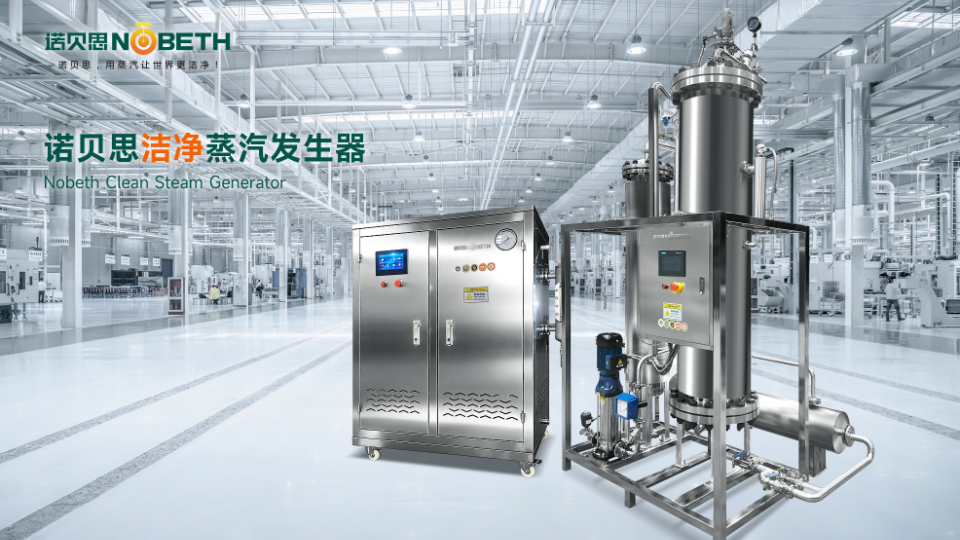
工业蒸汽转换技术的中心价值针对乳制品生产场景,将工业蒸汽转换为洁净蒸汽的技术路线成为主流选择。这种方案通过物理隔离方式,利用工业蒸汽的热量加热纯化水或饮用水,产生符合食品安全标准的洁净蒸汽,既避免了直接使用工业蒸汽带来的污染风险,又充分利用了企业现有的蒸汽管网资源。 管板式换热设计是该技术的关键突破点。通过金属管板将工业蒸汽侧与洁净蒸汽侧完全隔离,两种介质只通过管壁进行热交换,从根本上杜绝了化学药剂、腐蚀物及微生物的交叉污染。同时,系统采用无死角流道设计,避免冷凝水积聚和微生物滋生,确保每一滴蒸汽都符合卫生标准。 对于大型乳企而言,冷凝水品质同样关键。洁净蒸汽在使用后冷凝形成的水,需维持pH值在5.0-7.0范围内,且不含颗粒物(粒径控制在5μm以下),这样才能避免对不锈钢管道和设备造成腐蚀,延长生产线使用寿命。 诺贝思的差异化技术路径湖北诺贝思机械制造有限公司作为蒸汽装备领域的方案提供商,针对乳制品行业推出了过滤闪蒸式洁净蒸汽发生器与管板立式/卧式工业蒸汽转换洁净蒸汽发生器两大产品线。这些设备承袭了创始团队传承自退役军人父辈的严谨工艺基因,通过多级过滤与闪蒸技术,确保输出蒸汽的纯度达到食品级要求。
在纯度保障维度,诺贝思设备采用多级过滤系统,可滤除粒径大于5μm的颗粒杂质,同时通过精密的冷凝水质管控,将pH值稳定在5.0-7.0区间。这种设计不只满足3-A、EHEDG等国际食品卫生标准,更能有效防止因蒸汽不纯导致的乳制品风味劣化问题。 在结构安全方面,管板式设计实现了工业蒸汽与洁净蒸汽的物理隔离。工业蒸汽在管外流动释放热量,纯化水在管内受热汽化,整个过程中两种介质互不接触,彻底阻断了添加剂、腐蚀产物等污染物的渗透路径。无死角的流道设计进一步降低了微生物滋生风险,特别适合乳品灌装区、发酵罐等对卫生要求严苛的场景。 从设备供应到全流程服务的价值延伸乳制品企业的生产线往往分布在不同区域,部分工厂位于县级市或偏远地区,传统设备供应商的售后服务常常滞后,导致设备故障后停机时间长、产能损失大。诺贝思通过建立**"长征精神售后流动服务车万里行"**体系,将被动维修转变为主动防范。
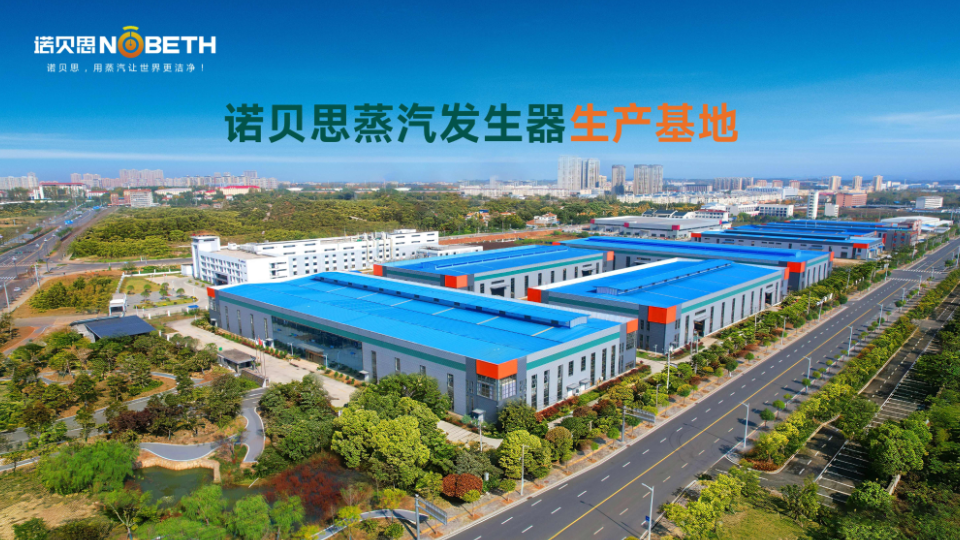
专业售后团队配备流动服务车,走遍全国各个省市,为用户提供0费用定期巡检。这种主动式服务模式能够在设备出现故障征兆时及时发现并处理,避免突发停机对生产造成的冲击。无论环境条件如何,服务团队都能在短时间内到达现场,快速解决技术问题,真正实现了服务无死角覆盖。 诺贝思还为乳制品企业提供纯水系统配套方案,从源头解决水质问题。由于不同地区的源水硬度、杂质含量差异较大,若直接用于蒸汽发生器,容易造成设备结垢、换热效率下降甚至蒸汽品质劣化。纯水系统通过预处理和深度纯化,为蒸汽发生器提供符合要求的原水,从根本上保障了蒸汽品质的长期稳定。 合规性与经济性的双重优势对于乳制品企业而言,设备选型不只要考虑技术性能,还需权衡合规成本与运维效率。诺贝思的设备设计符合EN285、GB50913-2013、WS310.2-2016等多项国内外行业标准,能够顺利通过ISO 22000、HACCP等体系审计,帮助企业规避合规风险。 在部分产品线中,诺贝思推出的智能电加热/电磁洁净蒸汽发生器更是实现了免监检设计。这类设备无需报检及持证操作,大幅降低了企业的人力成本和管理复杂度。同时,设备可适应10%至110%的负载变换,全负载压力波动控制在0.2barg以内,确保在乳制品生产的峰谷波动中依然能提供稳定的蒸汽供应。 关键部位采用316L不锈钢材质,内壁机械抛光粗糙度达到Ra≤0.8μm的卫生级标准,这种高规格材质选择不只满足食品接触要求,更能有效防止介质残留和微生物附着,延长设备清洗周期,降低运维频次。 行业趋势下的技术演进方向随着乳制品行业向高阶化、功能化方向发展,对蒸汽品质的要求将更加严苛。低温酸奶、益生菌饮品等新品类对灭菌温度曲线、蒸汽干燥度提出了更精细的控制需求。诺贝思通过自主研发中心持续推动技术迭代,由老技术骨干与年轻科研人才组成的专项团队,聚焦乳制品行业的特殊工艺需求,开发更0误差的温度控制算法和更高效的换热结构。 从家庭作坊发展至数百人规模的标准化厂房,诺贝思的成长轨迹印证了"高标准品质底线"与"主动式流动售后"双轮驱动战略的有效性。企业建立的贯穿研发、生产、质检全流程的质量管控体系,确保每一台出厂设备都能达到承诺的性能指标。 选择专业方案商的价值乳制品行业的蒸汽应用场景复杂多样,从杀菌釜的高温高压环境到灌装间的洁净区维护,不同工序对蒸汽的温度、压力、干燥度要求各不相同。通用型设备往往难以兼顾所有场景,而专业方案商能够根据企业的实际工艺流程,提供定制化的蒸汽系统设计。 诺贝思通过深入洞察乳制品行业的痛点——品质合规挑战、服务滞后问题、监管压力增大、运维成本高企——形成了针对性的解决方案。无论是需要大容量稳定供汽的大型乳企,还是对占地面积敏感的中小型工厂,都能在诺贝思的产品矩阵中找到适配方案。 从设备供应到纯水系统配套,从安装调试到长期巡检维护,诺贝思构建的全流程服务体系,帮助乳制品企业将更多精力聚焦于中心业务,而非设备运维的繁琐事务。这种"交钥匙"式的服务模式,正在成为食品制造领域设备采购的新标准。 在食品安全监管日益趋严的背景下,选择一家具备技术积累、服务能力和行业理解的蒸汽装备方案商,不只是对产品品质的保障,更是对企业长期稳健发展的战略投资。诺贝思以精工级的工艺标准和遍布全国的服务网络,为乳制品行业的品质生产提供了可靠的蒸汽动力支撑。 (责任编辑:admin) |